TECHNOLOGY 01 · CARBONITRIDING
저탄소강 침탄질화
유효경화깊이 0.5 mm+
탄소와 질소의 동시 확산, 소입 냉각과 템퍼링 조건을 연계해 단단한 표면층과 질긴 심부를 함께 확보합니다. 소재·형상·요구경도 검토를 거쳐 0.5 mm 이상의 유효경화깊이에 대응합니다.
비커스 경도 구배를 통해 유효경화깊이를 확인합니다.
온도·시간·CP·NH₃ 투입·소입조건을 함께 관리합니다.
경화깊이와 형상 조건을 연결해 축계 비틀림 내구를 예상합니다.
CUSTOMER CHECK POINT
침탄질화 선택 전,
가장 궁금한 두 가지
요구 특성과 소재 적합성을 먼저 확인하면 공정 검토가 빨라집니다.
침탄질화의 주요 장점
- 높은 표면경도와 내마모성
탄소와 질소가 함께 확산되어 저탄소강 표면의 경화능을 높이고, 마찰·마모가 집중되는 부위의 수명을 향상시킵니다.
- 피로강도와 내피팅성 향상
적정 경화층과 압축 잔류응력은 반복 하중을 받는 기어·축·핀류의 균열 발생을 억제하는 데 유리합니다.
- 단단한 표면과 질긴 심부
표면은 경화시키면서 심부 인성을 유지해 충격과 비틀림 하중을 함께 받는 부품에 적합합니다.
- 소형 양산품의 공정 효율
비교적 얕은 경화층을 요구하는 소형 부품에 적합하며, 재질·형상 조건에 따라 침탄 대비 낮은 온도와 짧은 사이클 적용을 검토할 수 있습니다.
적용 가능한 소재
침탄질화는 주로 저탄소 탄소강과 저탄소 저합금강에 적용합니다. 아래 강종은 대표적인 검토 대상이며, 실제 적용은 요구 경도·경화깊이·제품 형상·후가공 조건을 함께 확인합니다.
기술 참고: ASM International, Practical Heat Treating: Carbonitriding · Bodycote Carbonitriding
PROCESS PRINCIPLE
표면은 단단하게,
심부는 질기게
저탄소강 표면에 탄소와 질소를 확산시킨 뒤 소입하면 고경도 마르텐사이트계 표면층이 형성됩니다. 심부는 상대적으로 낮은 탄소량을 유지해 충격과 비틀림 하중을 지지하는 인성을 확보합니다.
- 표면경도와 내마모성 향상
- 경도 구배와 심부 인성의 균형
- 잔류오스테나이트와 잔류응력 관리
TECHNOLOGY 02 · STRENGTH PREDICTION
경화깊이를 통한 축력강도 예측
같은 0.5 mm의 경화층이라도 제품 직경, 노치와 단면 형상, 심부경도, 잔류응력에 따라 축계 부품의 강도는 달라집니다. K.B테크는 경도 프로파일과 제품 조건을 함께 검토해 요구 하중에 필요한 경화깊이를 예상하고, 시험편·양산품 결과로 예측값을 보정합니다.
- 입력 데이터
- ECD · 표면/심부경도 · 유효직경 · 노치 · 재질
- 보정 인자
- 잔류응력 · 잔류오스테나이트 · 표면상태 · 후가공
- 예측 결과
- 축력강도 · 내구 여유 · 목표 경화깊이
TECHNOLOGY 03 · ALUMINUM T6/T7
변형을 억제하는
알루미늄 T6·T7 열처리
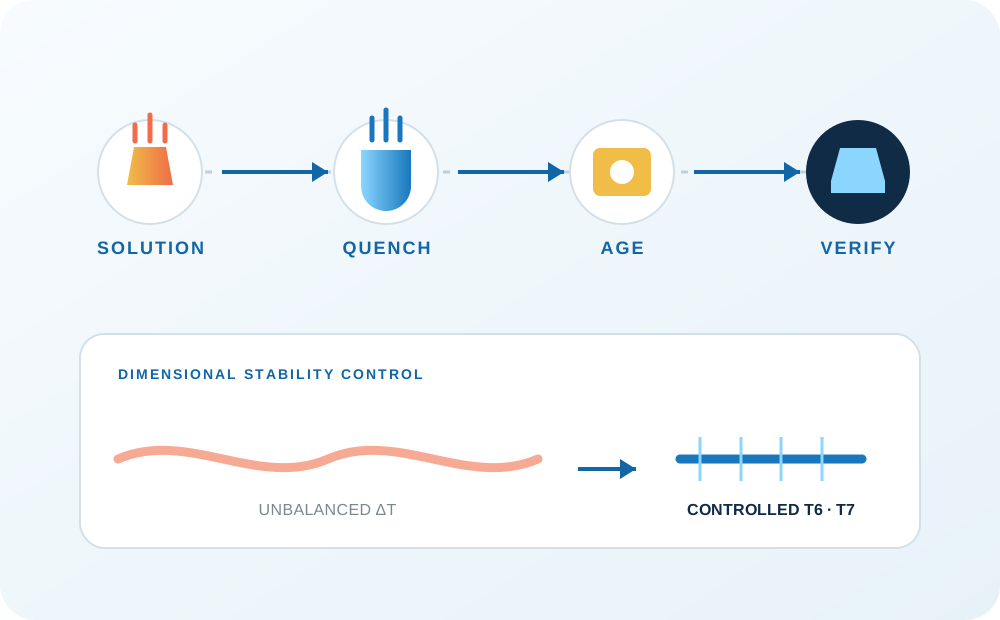
T6는 용체화·소입 후 인공시효로 강도를 확보하고, T7 계열은 과시효 또는 안정화 조건으로 치수 안정성과 사용 환경을 함께 고려합니다. K.B테크는 제품 형상에 맞춘 적재 노하우와 폴리머 소입 조건, 수조 온도 균일도를 함께 관리해 냉각 편차와 잔류응력에 의한 변형을 최소화합니다.
폴리머 농도와 액온, 교반 조건을 관리해 냉각속도를 안정적으로 제어합니다.
제품 형상과 두께에 따라 적재 방향·간격·치구 조건을 최적화해 휨과 뒤틀림을 억제합니다.
수조 순환과 교반을 통해 위치별 온도 편차를 낮추고 반복 가능한 소입 품질을 확보합니다.
기술 근거: The Aluminum Association · NASA 치수 안정성 연구 · Quench residual-stress study